
HAT-SYS | HOT RUNNER PER ZAMAK
Canale caldo per Zamak: direct gating e pressofusione ad alta efficienza
Ridurre sprua e runner solidificati, portare il metallo più vicino alla cavità e progettare alimentazione e stampo come un unico sistema tecnico.
Perché lo Zamak
Il terreno più maturo per trasferire il concetto hot runner alla pressofusione metallica
Nella pressofusione convenzionale di zinco, sprua e runner solidificano insieme al pezzo e devono essere separati e rifusi. Nei sistemi hot runner il metallo viene mantenuto liquido — o termicamente controllato — nel percorso di alimentazione fino a ridosso del gate, riducendo la quantità di metallo che diventa sistema di colata solidificato.
Lo Zamak è particolarmente interessante perché lavora a temperature sensibilmente inferiori rispetto all’alluminio e perché il settore dispone già di applicazioni industriali documentate, case study e soluzioni specializzate. Questo non significa che ogni componente sia automaticamente adatto: geometria, pressa, lega, numero di cavità, gate e requisiti qualitativi restano determinanti.
Come funziona
Dal bagno di metallo alla cavità con un sistema di alimentazione termicamente controllato
Alimentazione
Il metallo fuso viene inviato dal gruppo di iniezione verso il circuito caldo.
Manifold caldo
Il distributore compensa le perdite termiche e mantiene la lega sopra il proprio intervallo di solidificazione.
Ugello e gate
Uno o più ugelli portano la lega direttamente o quasi direttamente al punto di iniezione.
Chiusura controllata
La zona di gate deve impedire perdite quando lo stampo apre, tramite una strategia termica o meccanica dedicata.
Ciclo successivo
Il pezzo viene espulso mentre il metallo a monte resta disponibile nel circuito caldo.
Benefici potenziali
Dove può nascere il vantaggio economico
Meno materiale di ritorno
Sprua e runner non devono necessariamente solidificare integralmente a ogni ciclo. Il vantaggio cresce quando il pezzo è piccolo rispetto al sistema di colata.
Meno energia di rifusione
Ridurre il metallo di ritorno significa diminuire il materiale da raffreddare, separare, movimentare e riportare al forno.
Ciclo potenzialmente più breve
Se il runner convenzionale rappresenta una massa importante da solidificare, la sua riduzione può alleggerire una delle fasi limitanti del ciclo.
Più cavità utili
Riducendo l’ingombro del sistema di colata può diventare possibile utilizzare una quota maggiore del piano stampo per cavità produttive.
Meno aria trascinata
Un percorso più corto e il direct gating possono contribuire a ridurre l’aria introdotta dal sistema di alimentazione e, in applicazioni idonee, la porosità.
Meno operazioni a valle
La riduzione del sistema di colata può diminuire separazione, tranciatura, gestione del runner e alcune lavorazioni post-stampaggio.
Gate più libero
Ugelli diretti o multipli consentono di studiare punti di iniezione difficili da raggiungere con runner convenzionali.
Più prodotto utile nello shot
A parità di capacità macchina, una quota maggiore del volume iniettato può diventare componente finito anziché sistema di colata.
Un caso pubblico significativo
Da 16 a 32 cavità in un’applicazione Zamak 5 documentata dall’International Zinc Association
CASE STUDY IZA — “WINDOW PART”
16 → 32
cavità sulla stessa applicazione, mediante quattro ugelli hot runner che alimentano otto cavità ciascuno.
Nel case study, la quota di zinco associata al sistema di gate viene indicata in circa 60–70% nel processo convenzionale contro circa 25% con hot runner.
Esempio applicativo HAT-SYS
Piccoli componenti ad alto volume: un candidato naturale allo studio
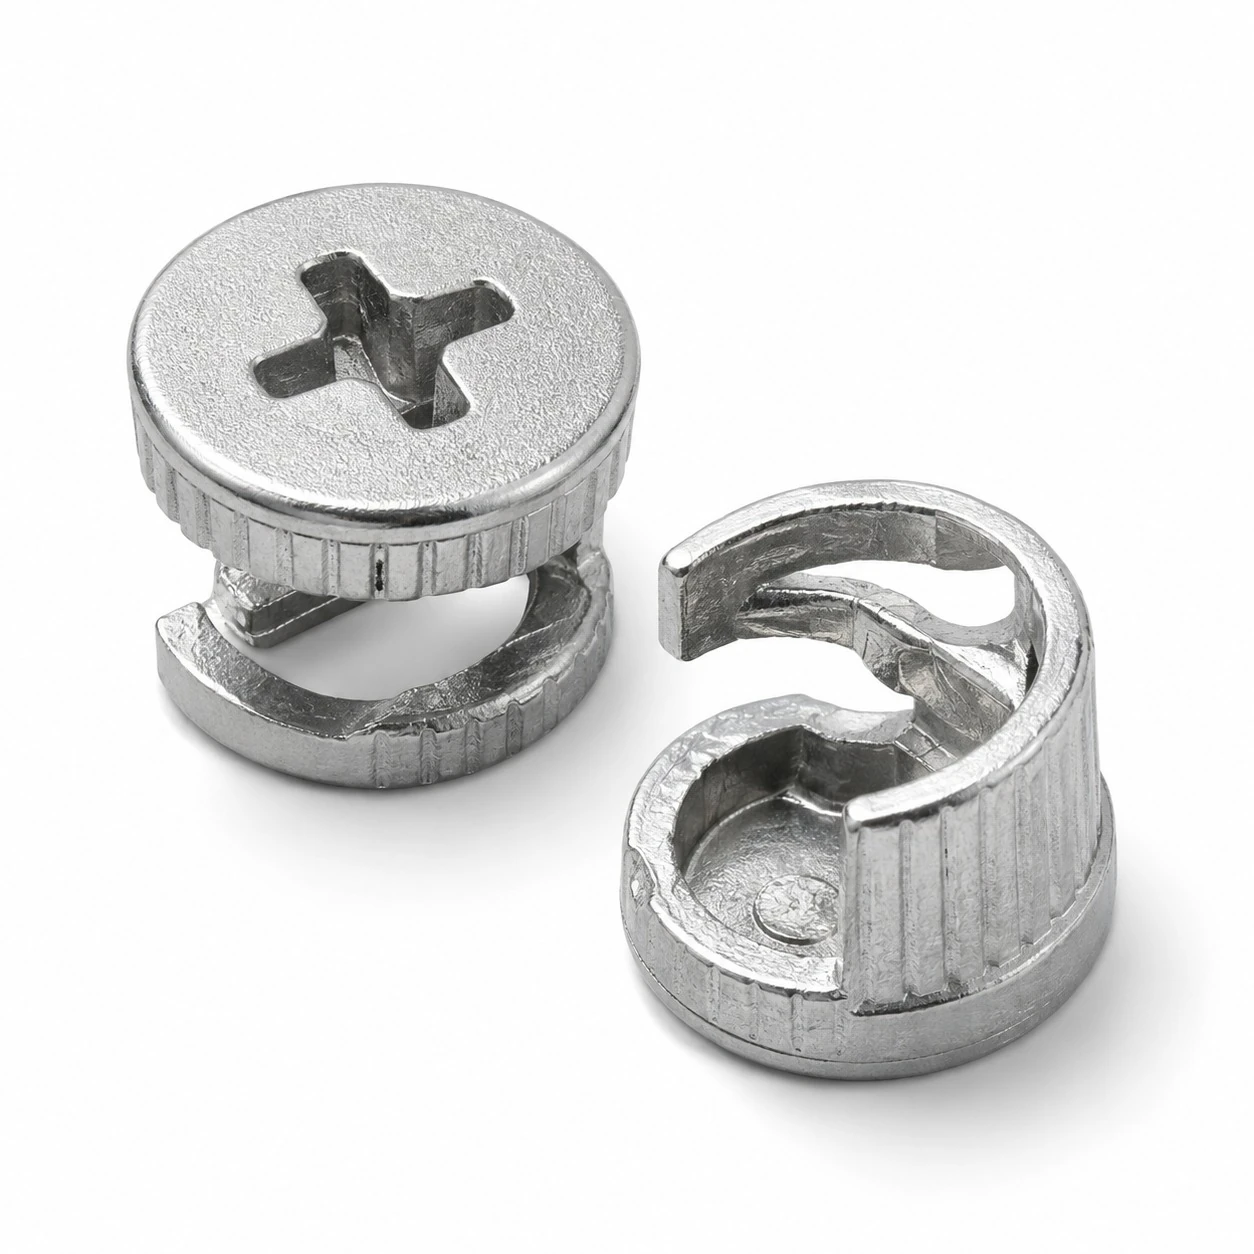
Il gancio eccentrico per mobili mostrato a fianco è un esempio di componente in Zamak sul quale HAT-SYS ha già lavorato. La geometria compatta e la tipologia di produzione lo rendono un buon riferimento per spiegare il tipo di applicazione in cui vale la pena verificare un’alimentazione diretta o quasi diretta.
In attesa di ricevere da HAT-SYS immagini, dati di processo e dettagli autorizzati, questa pagina evita volutamente di attribuire numeri prestazionali al progetto.
- Componente piccolo o medio
- Produzione seriale e volumi elevati
- Runner importante rispetto al peso del pezzo
- Interesse per multi-cavità o direct gating
Quando ha più senso studiarlo
Tre domande da fare prima di parlare di retrofit o di nuovo stampo
Quanto pesa il runner rispetto al pezzo?
Più alta è la quota di metallo che oggi diventa sprua e runner, maggiore può essere il potenziale economico della riduzione del sistema di colata.
Il ciclo è limitato dalla massa da solidificare?
Se il runner costituisce una massa termica importante, il beneficio non riguarda solo il metallo ma anche il tempo necessario a completare il ciclo.
Serve più capacità produttiva sulla stessa pressa?
Un layout più compatto può permettere di utilizzare meglio il piano stampo o il volume di iniezione disponibile.
Le vere difficoltà
Con il metallo, il progetto del gate e della tenuta diventa centrale
Il principio è semplice; renderlo affidabile non lo è. Lo Zamak liquido lavora in un ambiente termico, meccanico ed elettrico molto più severo rispetto ai polimeri.
Temperatura e solidificazione
Il circuito deve mantenere stabile la lega mentre il gate deve chiudersi in modo sicuro durante l’apertura dello stampo.
Corrosione ed erosione
Materiali, inserti e rivestimenti devono essere selezionati in funzione della lega e delle condizioni di flusso.
Tenuta del manifold
Una perdita di metallo fuso ad alta pressione è un problema di affidabilità e sicurezza: precarichi e accoppiamenti sono parte integrante del progetto.
Manutenzione
Punte, riscaldatori, sensori e inserti devono essere progettati per essere accessibili e sostituibili con tempi di fermo compatibili con la produzione.
GDS + HAT-SYS
Un progetto dedicato, non un sistema per plastica semplicemente adattato
Il valore del progetto sta nell’integrare competenze di manifold, ugelli, controllo termico e costruzione stampo con i requisiti specifici della pressofusione. GDS raccoglie i dati del cliente e coordina il confronto tecnico in Italia; HAT-SYS sviluppa l’engineering del sistema e, quando previsto, può integrare il lavoro nello sviluppo dello stampo completo.
Studio di fattibilità
Cosa serve per capire se un componente Zamak è un buon candidato
Invia il pezzo e il processo attuale
Una prima valutazione seria richiede dati sia sul componente sia sull’impianto. Questo permette di confrontare la soluzione attuale con un possibile sistema hot runner e di individuare i punti da approfondire.
- File STEP / Parasolid e disegno 2D
- Lega Zamak e temperatura di colata
- Marca e modello della pressa
- Numero di cavità attuale e desiderato
- Layout stampo, gate e runner esistenti
- Peso pezzo e peso sistema di colata
- Ciclo, volumi annui e scarto attuale
- Requisiti estetici, porosità e lavorazioni successive
Approfondimenti collegati
FAQ
Domande frequenti sul canale caldo per Zamak
Il canale caldo per Zamak è una tecnologia solo sperimentale?
No. Nel settore della pressofusione di zinco esistono applicazioni industriali documentate, case study associativi, produttori specializzati e brevetti dedicati. Questo non significa però che ogni componente sia automaticamente adatto.
Il runner viene sempre eliminato completamente?
No. In alcuni layout si può arrivare al direct gating e a una produzione quasi sprueless; in altri la soluzione migliore può prevedere canali molto più corti. Il risultato dipende dalla geometria e dal progetto.
Il vantaggio principale è solo il risparmio di metallo?
No. Il potenziale riguarda anche rifusione, ciclo, numero di cavità, utilizzo della capacità macchina, aria trascinata e lavorazioni post-stampaggio.
Si può usare su una pressa a camera calda esistente?
La tecnologia è stata applicata nel settore anche su presse convenzionali, ma la compatibilità reale deve essere verificata su macchina, interfaccia, stampo, gate e condizioni operative.
È possibile convertire uno stampo esistente?
In alcuni casi sì. La possibilità di retrofit viene valutata analizzando piastre, spazio disponibile, cavità, sistema di raffreddamento, gating e interfaccia con la pressa.
GDS e HAT-SYS possono studiare anche un nuovo stampo completo?
Sì, il progetto può comprendere sia il sistema hot runner sia l’integrazione e lo sviluppo dello stampo, secondo lo scopo tecnico e commerciale definito per l’applicazione.
Riferimenti tecnici
Fonti pubbliche utili per approfondire la tecnologia
I dati riportati sopra sono presentati come riferimenti di settore e case history specifiche, non come prestazioni garantite per ogni progetto.
International Zinc Association — Casting Study: Window PartCase study Zamak 5 con conversione da 16 a 32 cavità.
Föhl — Hot Runner Technology in Zinc Die CastingEsperienza industriale e applicazioni dichiarate nella pressofusione di zinco.
Pedeo — Hotrunner technology in zinc HPDCDirect gating e vantaggi applicativi dichiarati nella pressofusione Zamak.
Hai un componente in Zamak da valutare?
Invia a GDS il disegno del pezzo, la lega, i dati della pressa e il layout attuale dello stampo. Coordineremo con HAT-SYS una prima valutazione tecnica del potenziale hot runner, del retrofit o di un nuovo stampo.